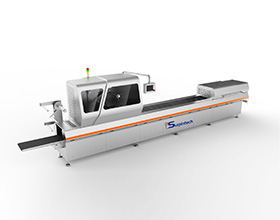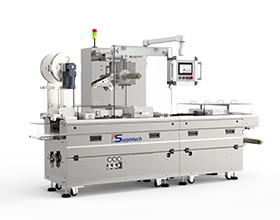


上周去一家做医疗器械的企业交流,看到他们生产线上的成都PCR管包装机出了点小问题,包装膜边缘有点卷曲,导致产品外观不达标。这让我想起,这类精密包装设备,看似简单,但里面的门道可深了。成都软膜包装机、成都PCR管包装机、成都预灌封注射器包装机、成都吸塑包装机,这些设备在医药、电子等行业都是刚需,但想要真正用好、用出效率,必须得摸透它的技术内核。
说到成都PCR管包装机,很多人第一反应就是自动化程度高,其实不然。我接触过不少案例,发现真正影响包装质量的核心,往往藏在几个容易被忽视的细节里。比如你有没有想过,同样是包装PCR管,为什么有的厂家的设备能连续运行8小时不出一次膜卷偏移,而有的却每隔半小时就要停机调整?这背后涉及到的张力控制、温度传感、机械臂精度等多个技术环节,缺一不可。
从实操角度看,PCR管包装机的张力系统是重中之重。很多企业初期为了追求速度,把张力设定得过高,结果导致管材破裂;后来又调得太低,包装膜又容易起皱。正确的方法是,在保证封口牢固的前提下,尽量降低有效张力。我见过一个厂家的案例,通过调整张力传感器的反馈算法,把能耗降低了20%,同时包装合格率提升了3个百分点。这种优化不是简单的参数修改,而是需要结合管材特性、膜材克重进行综合调试。
成都预灌封注射器包装机在这方面更复杂。你想想,预灌封注射器包装不仅要保证药液不泄漏,还要控制注射器与密封膜之间的空隙。这里有两个关键点:一是机械臂的拾取高度要精准到0.01mm,二是热封温度曲线必须经过反复试验确定。有家药企就是因为热封温度太高,导致注射器塑料外壳变形,药液接触塑料释放有害物质,差点被召回。这种教训告诉我们,做精密包装,没有反复测试的耐心,就别想做出好产品。
说到成都吸塑包装机,很多人会忽略吸塑深度这个参数。吸力太大,产品容易变形;吸力太小,又起不到固定作用。我建议企业建立一套完整的测试流程:先用3D扫描仪测量产品的最大外凸点,再根据膜材的回缩率计算最佳吸塑深度。这个工作看似简单,但能显著减少二次成型失败率。去年帮一家电子厂调试吸塑机时,通过优化这个参数,不良率直接从8%降到1.5%。
成都软膜包装机虽然结构相对简单,但它的复合膜层压工艺特别关键。很多企业用错层压速度,导致膜层分离。比如PE膜和PET膜,它们的层压速度要求差了30%,封口强度就会下降。正确的方法是,先做小批量测试,记录不同组合下的层压速度曲线,形成工艺数据库。我最近遇到一个客户,把不同供应商的膜材混用,结果因为层压参数不匹配,包装膜经常断裂,最后发现是某个批次膜材的表面张力变化了,必须重新校准。
说实话,这些设备的调试过程,就像给机器做"针灸",哪里有痛点就精准施策。比如PCR管包装机的机械臂,如果出现卡顿,90%是因为润滑不足,但剩下10%可能是控制系统算法问题。这时候就需要有经验的工程师,结合设备运行声音、振动频率、电流曲线等多个维度综合判断。这种经验不是书本能教出来的,全靠一线积累。
最后想说,精密包装设备的核心竞争力,不在于硬件多贵,而在于工艺理解有多深。一个优秀的设备维护人员,应该能像老中医把脉一样,听出机器的"病灶",然后用最合适的参数组合"开方"。这才是真正的高手。