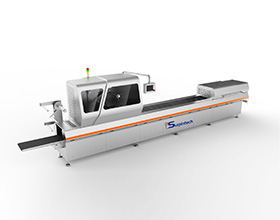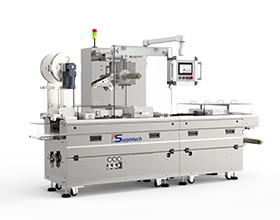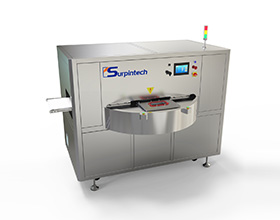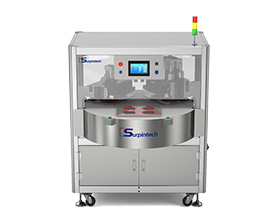


说实话,做包装设备的这些年,见过不少客户为盐城软膜包装机效果挠头。他们往往盯着机器参数看,觉得速度够快、准确度够高就万事大吉,结果上线后总有各种小问题。后来我琢磨着,问题可能出在大家太关注“机本身”,而忽略了“机和人”配合的细节。
去年接触过一个做美妆产品的客户,用的是较新的盐城软膜包装机。机器本身是进口品牌,单分钟能包50套,这个数据在行业里不算低。但实际生产中,他们发现封口处经常有气泡,包装膜回卷时还老卷歪。客户急得不行,跑来问是不是设备老了。我到现场一看,发现问题出在两个地方:一是他们自己定的包装膜规格虽然符合标准,但裁切时的张力控制没调好;二是操作员放膜的动作总不到位,每次都差那么一点点。
这个案例让我意识到,盐城软膜包装机表现稳定,不单是设备本身的事。从起初设定膜材参数,到员工培训标准,再到产线布局合理性,这些环节必须衔接好。我后来跟他们一起调整了裁切张力曲线,把操作员的标准动作录下来反复练习,又重新规划了膜材转运路径。三个月后他们反馈,气泡问题减少了80%,卷膜歪斜基本没了。
说实话,软膜包装机这种设备,看似流程简单,其实藏着不少“潜规则”。比如膜材的存储条件,湿度、温度稍微不对,封口效果就会受影响。我接触过另一个案例,客户用的国产软膜包装机,速度不慢,但产品投诉率高。后来发现是仓库管理疏忽,包装膜在阳光直射下放了太久。这种问题在盐城预灌封注射器包装机领域尤其明显,因为预灌封产品对洁净度要求较高,设备内部哪怕有微小的残留,都会导致整个批次报废。
从这些案例看,要真正用好软膜包装机,关键不在于追求某个孤立的参数指标。比如速度,单分钟包装数量确实重要,但必须结合产品特性来定。有些精细的化妆品包装,可能30套/分钟更合适,因为过度追求速度反而导致褶皱增多。同样,软膜包装机的准确度也不是越高越好,要跟产品尺寸匹配。我见过有客户硬要设备做到0.01mm级准确度,结果包装膜边缘撕裂率居高不下。
近期帮一家药企调试盐城预灌封注射器包装机时,我们采用的思路就不同。不是单纯看设备能跑多快,而是先分析他们的产品说明书,找出关键控制点。比如盐城预灌封注射器包装机对针头穿刺位置的重复准确度要求很高,我们就把定位系统的反馈信号调到更佳状态。同时,还增加了二次确认机制,力求每一步动作都在允许误差范围内。这种做法虽然看似增加了复杂度,但实际生产合格率提升了近两个百分点。
其实想想,软膜包装机也好,预灌封注射器包装机也罢,它们都是工业生产中的环节,不是孤立存在的。客户觉得奇怪的是,为什么进口设备表现就一定比国产好?其实核心在于整个生产体系是否匹配。我接触过不少国外设备用得不好的案例,都是因为国内维护保养流程跟国外标准差太远。
现在不少厂家都在宣传自己的软膜包装机如何智能,我觉得这有点本末倒置。智能是好事,但前提是基础操作必须扎实。就像开车,辅助驾驶再高级,基本功不牢照样出事。所以我觉得,选设备时不妨多花点时间看现场,观察操作员和设备配合的细节。有时候,解决问题的钥匙不在设备手册里,而在产线地上的那点油渍和灰尘里。